Overview
CNCフライス盤は、回転する切削工具と素材を相対的に動かし、金属、プラスチック、木材などを精密に加工する機械です。従来の手動フライス盤と異なり、コンピュータが座標や速度を厳密に制御するため、人間の手による誤差を大幅に削減できます。小型のデスクトップモデルは個人工作や教育用として普及しており、産業用大型機は自動車部品や金型の量産を支えています。CAD/CAMソフトとの連携により設計データをそのまま加工コードに変換し、複雑な曲面や微細な穴あけも効率的に実現します。設置には電力供給やチップ処理の環境整備が求められますが、一度設定すれば高い再現性で連続作業が可能です。メンテナンスや工具管理の知識を深めることで、加工品質の安定と機械寿命の延長につながります。

What This Includes
3軸・5軸加工機
水平・垂直・奥行の移動に加えて回転台を組み合わせた多軸構成。複雑な立体形状を1段取りで加工可能にし、工数削減と精度向上を図る。
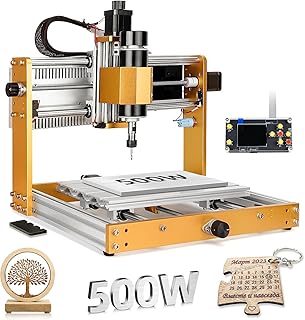
デスクトップCNC機
個人工作室や学校現場で利用できる小型タイプ。アルミ切削や樹脂加工に対応し、入門者が制御原理やCAD/CAM連携を学ぶのに適している。
加工用制御システム
Gコードの解釈とモーター駆動を管理するCNCコントローラー。専用OSやPC連携型など種類があり、操作性と拡張性のバランスが選定ポイントとなる。
エンドミルと切削工具
素材を削る刃の総称。被削材や加工形状によって形状や材質が細分化されており、適切な選定が仕上面や工具寿命を左右する。
Use Cases
プロトタイピング
新製品の樹脂やアルミによる実物検証モデルの快速製作。反復改良による市場投入までの期間短縮。
カスタムパーツ小ロット生産
自動車カスタムや産業機械の改造用部品の小規模量産。金型を起案する前の代替加工としての利用。
教育・技能実習
工作機械の基礎操作やCAMプログラミングの習得現場。安全対策が施された小型機での演習。
FAQ
QCNCフライス盤で金属を削るときの最適な回転数は?
A最適な回転数は切削材の材質、工具径、および機械の剛性によって変化するため一律の答えはない。一般的にはアルミなら高回転、真鍮や鋼材は中低速が適しており、切削速度の計算式を基に決定する。初期段階ではメーカー推奨の切削条件表を参照し、実機の反応を見ながら段階的に調整するのが安全確実である。
QCAMソフトで生成したパスと実機の動きがずれる場合の原因は?
Aズレの主な原因はワークの原点設定間違い、工具長補正の未入力、または送りネジのバックラッシュによる位置ズレである。最初に機械原点への復帰手順とワーク座標設定を再度確認する。それでも解消しない場合は、物理的な位置決め精度の測定と補正パラメータの見直しが必要となる。
Q切削屑の処理はどのように行えば安全で効率的か?
A切削屑はそのまま散乱させると機械のスライド部に噛み込み、精度低下や故障の原因となる。自動排屑コンベアや吸引装置の使用が理想的だが、小型機では手動収集ブラシと防塵ボックスの併用が有効である。刃物傷を防ぐため、清掃前には必ず主軸と送りを停止し、保護具を着用してから行う。
Q初めてCNCフライス盤を導入する際、付属工具以外に揃えるべきものは?
A基本的な測定工具としてノギス、ダイヤルゲージ、ハイトゲージは寸法確認に必須である。また工具交換用のレンチ、潤滑油、保護具も直ちに準備する必要がある。被削材の固定用クランプやバイスを追加し、ワークの剛性を確保することで加工精度が安定する。
Common Topics
CAD/CAM連携の自動化
設計データから切削パス生成、機械駆動までの一連のワークフロー。デジタル設計と物理加工の橋渡しとして不可欠。
加工精度と剛性管理
機械フレームの頑丈さや送り機構の精密さによる仕上がり品質への影響。微細加工における振動抑制の重要性。
保守点検と工具寿命
潤油、ボールねじ、スライド面の定期的な管理。消耗品交換のタイミング把握による稼働安定化の仕組み。
Common Formats
工業技術デザイン賞
製造装置の使いやすさ、安全性、環境性能を総合的に評価して授与される権威あるデザイン認定。人間工学に基づいた操作性とエネルギー効率の最適化が審査基準となる。受賞機種は産業現場での信頼性が高く、導入指標の一つとして機能している。
発明家と制御技術の発展
NC制御の基礎理論を構築した技術者たちが、手動加工の限界を超えるデジタル制御の礎を築いた。初期のパンチカード制御から現代のコンピュータ統合制御への進化に深く関与している。その技術遺産は現在のオープンソースコントローラーや教育用教材にも継承されている。
リモートモニタリングサービス
インターネットを介して機械の稼働状況、工具寿命、異常警報を遠隔から監視・管理するクラウド連携機能。複数台の導入工場では集中管理によるメンテナンス効率の向上が実現される。データ蓄積に基づく予知保全により、突発的なライン停止リスクを低減できる点が大きな利点である。
教育用小型フライスシリーズ
大学や専門学校、DIYスクール向けに設計された標準化された入門機ラインナップ。安全性と操作性を最優先に設計されており、カリキュラムに合わせたマニュアルが付属している。初期コストを抑えつつ、産業用制御の基礎を体験できる点で広く認知されている。
オープンソースCNCコントローラー
コミュニティベースで開発され、カスタマイズ性の高い制御ソフトウェアとハードウェアの統合プロジェクト。ユーザーによるバグ修正や機能追加が活発に行われ、独自仕様の機械構築を支援している。低予算で高度な制御アルゴリズムを実装できるため、ホビーと小型商業利用で人気がある。
Motivations
基本原理の学習
CNC制御による座標移動、Gコードの基礎、CAD/CAMから加工までの流れを体系的に把握する目的。
機種の比較検討
軸数、ストローク、主軸回転数、コントローラー仕様の違いを比較し、自工作室の目的に合う機種を選定する目的。
導入・購入決定
予算・設置スペース・被削材を明確にし、初期費用や付属ソフトを含めた総コストを確認して購入を進める目的。
運用保守の習得
加工誤差の発生原因の特定、潤滑油の補充、工具の再研削や交換タイミングの管理を理解する目的。
加工トラブルの解決
びびり振動、仕上面の粗さ、寸法ズレなどの実務課題に対応するパラメータ調整や機械調整法を学ぶ目的。
Reasons It Helps
試作リードタイムの短縮
外注に依頼する時間を削減し、手元で迅速に形状検証や機能評価を行うことで開発サイクルを加速させる目的。
工作室のデジタル化
従来の手工具や2D機械に依存した作業を自動化し、再現性の高いデジタル工作環境を構築する目的。
生産設備の老朽化更新
既存の手動機や旧型CNCの精度低下・メンテコスト増に対応し、現行の制御系と互換性のある新機種へ移行する目的。
How Easy It Is to Choose
Depends on the goal
操作自体は自動化されているが、切削物理の理解、CAM設定の最適化、異常時の機械調整には専門的な経験値が求められるため、レベルによって難易度が大きく分かれる。
Before You Choose
短納期要件
数日以内の形状評価が必要な開発プロジェクト
高精度要求
公差±0.1mm以下のフィット感検証が必要な部材
ロット規模
数十個から数百個レベルの受注対応
素材多様性
ステンレスや真鍮など硬質材への切り替え頻度が高い環境
初学者向け
操作安全性と教材データの整備が優先される環境
標準規格教育
産業標準のCNC制御系に準拠した実習を求めている
Questions to Check Before Choosing
- 3軸機と4軸/5軸機の違いは何ですか?
- CAMソフトで生成したコードをそのまま実機に投入しても安全ですか?
- 初めて切削加工をする場合、どの被削材から始めるのが適切ですか?
- 加工中に異常音が鳴った場合の停止手順は何ですか?
- エンドミルの消耗を判断する基準はありますか?
Ways to Compare
3軸対多軸構成の選択
複雑な形状を1工程で仕上げるか、簡易な工程分割で対応するか。多軸機は高機能だが導入・習熟コストが増える。
オープン型クローズド型構造
開放型は設置・メンテが容易だが排屑対策が必要。全閉型は安全性と精度が高いが価格と設置スペースが制約になる。
標準付属品と拡張性
標準装備の工具保持器、プローブ、チップ処理能力の違い。将来的なアタッチメント追加の互換性を確認。
Selection Criteria
有効加工寸法
テーブルサイズと移動範囲が制作する部品の最大寸法を上回るかを確認する。将来的な大型物件の製作を見越す。
コントローラーとCAM互換性
使用予定の設計ソフトと機械制御系が標準Gコードでシームレスに連携するか検証する。
主軸出力と回転数
切削対象の材質(アルミ、鋼、樹脂)に適したパワーと回転範囲を有しているかを確認する。
設置条件とインフラ要件
電源容量、搬入経路、騒音・排屑処理スペースが確保できるか評価する。
Things to Check Carefully
工具破損によるワーク損傷
切削条件設定ミスによりエンドミルが折れ、ワーク表面に傷や寸法ズレが生じる。適切なシミュレーションとテストカットが必要。
設置環境の不適合
想定外の振動伝播や排熱不足が機械精度の低下や早期劣化を招く。工場床面の耐荷重と換気を事前評価する。
学習コストによる稼働停滞
ソフト連携や工具管理の習得が予想以上に時間がかかり、期待した生産増大が即座に実現しない。段階的教学計画の立案が重要。
Helpful Basics
自動化=完全放置
加工中は監視不要と誤解し、工具破損やワーク飛散による二次災害を招く可能性がある。稼働中の状態確認と非常停止ボタンの把握が必須となる。
高速回転=高精度加工
回転数だけ上げると切削抵抗が変化し、むしろ工具焼付きや加工面劣化を招くことがある。送り速度と切り込み量とのバランス調整が必要になる。
全てのCNC機が金属切削可能
小型・低コスト機は構造剛性が低く、アルミ切削でも負荷がかかると精度劣化や駆動部破損のリスクがある。機械仕様と被削材の硬さの適合確認が不可欠。
Gコード・Mコード
工具の移動命令や冷却・主軸起動などの制御指令言語。CAMが自動生成するが、手動修正時の理解が必須。
座標系とワークオフセット
機械座標・プログラム座標・工具長補正を統合し、設計寸法通りに削り出すための基準設定。
切削条件三要素
切断速度、送り速度、切削量の組み合わせにより加工効率と仕上面が決定される基本物理パラメータ。
剛性と振動制御
機械構造の剛性不足や工具のたわみを抑え、加工精度を維持するための物理的対策。
CAD/CAM連携の基本習得
2D/3D形状の設計から切削パス生成、Gコード出力までの一連の流れを実機で再現できる。
After You Start Using It
- 切削チップの最適な回収・処理方法は何ですか?
- 機械の原点がずれた場合のリカバリ手順は?
- CAMソフトのアップデートで既存プログラムの互換性は保たれますか?
- 初期切削で仕上面が粗い場合、どのパラメータから調整すべきですか?
Related Terms
Gコード(ISO 6983)
CNC工作機械の動作を指示するための標準化された数値制御プログラミング言語。直線や曲線の移動指令、回転数変更、冷却液のオンオフなどを含む機械制御の基本構文として広く採用されている。CAMソフトが自動生成するが、微調整やトラブルシューティング時には手読みの理解が不可欠となる。
エンドミル
CNCフライス盤で使用される代表的な回転切削工具で、側面と底面に刃を持つ円柱形状のバイト。材質や切削対象によって超硬、HSS、コーティング種が細分化されており、適切な選択が仕上面と工具寿命を決定する。加工形状に応じてボールエンド、スクエアエンド、ラフィングなど様々なバリエーションが存在する。
ボールねじ
回転運動を直線運動に変換し、工作機械のテーブルや工具台を精密に移動させる駆動機構要素。ボールの転がりを利用することで摺動抵抗を大幅に低減し、高精度かつ滑らかな送り動作を実現する。定期潤油とクリアランス調整が必要な重要部品であり、摩耗は機械全体の位置決め精度に直結する。
ATC(自動工具交換装置)
加工中にプログラム指令に従って複数の切削工具を自動的に交換するメカニカルシステム。手動工具交換を省略することで段取り時間を短縮し、連続加工や複合工程の自動化を支える。マガジン構造や交換速度が機種性能の指標となり、中級以上の産業用機では標準装備化が進んでいる。