
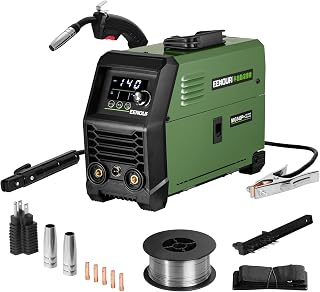
Overview
このカテゴリは、アーク放電の熱を利用して溶接母材と溶材を溶融結合させる装置全般を指します。代表的な方式には、汎用性の高い手棒アーク溶接をはじめ、半自動溶接や精密アーク溶接などの機種が含まれます。従来の大型機に加えて、電源効率が向上し設置スペースをあまり取らない卓上型モデルも普及しています。主な利用目的には、農機具や作業台の補修、金属製作、本格的な鉄骨加工などが挙げられます。機器選定には、定格電流、対応電源電圧、放熱性能、そして付属トーチや接地クリップの品質が主な判断材料となります。適切な電流設定と事前の材料表面処理を行うことで、強固で滑らかな溶接ビードを実現することが可能です。

What This Includes
インバータ溶接機
高周波インバータ制御により小型軽量化と省電力化を図った現代の主流機種
半自動溶接装置
ワイヤー自動給送機構を備え、連続作業や薄物溶接に適したモデル
専用アクセサリー類
トーチ、接地クリップ、ホルダー、保護ガラスなど本体動作に不可欠な周辺部品
Use Cases
農機具・作業台の補修
屋外で使用される鉄パイプのクラック修復や補強プレートの取り付け
ガレージDIYと金属フレーム制作
ラックやテーブル、バイク用スタンドなどの自作構造物の組み立て
自動車カスタム・排気系修理
マニホールドやエキゾーストパイプの穴あき塞ぎと補強溶接
FAQ
Q家庭用コンセントから使える機種の見分け方は?
A製品の仕様表に記載されている定格入力電流(アンペア)が、自宅のブレーカー容量とコンセント規格内であるかを必ず確認してください。一般的に100V15Aコンセントでは定格10A程度の小型機が限界とされています。容量を超えると漏電遮断器が動作し作業が中断されるリスクがあります。安全に使用するためには必ず電気工事業者に配線状態の確認を依頼してください。
Q溶接ビードがデコボコになる原因と対処法は?
A主な原因として電流値が高すぎる、トーチの移動速度が速すぎる、母材の表面に錆や油汚れが残っていることが挙げられます。まずは電流を一段階下げ、ゴミの除去を徹底してから試し板でアークの安定を確認してください。トーチは常に適切な角度を保ち、一定のリズムで引き上げるように意識してください。
Qアーク溶接と半自動溶接のどちらが初心者向けか?
Aアーク溶接は装置が単純でコストが低く抑えられますが、アーク点火やビード形成にある程度の慣れが必要です。半自動溶接は自動送給によりアークが切れにくく、連続作業が容易ですが初期投資とガス準備の手間がかかります。薄物や大量のフィレット溶接が多い場合は半自動が、単発の厚物修理ならアーク溶接が適しています。
Q溶接機の内部に付着するダストの清掃頻度は?
A使用頻度や作業環境によって大きく異なりますが、月1回以上のエアブローによる内部清掃が推奨されています。特に金属粉塵がファンや基板上に堆積すると放熱不良やショートトラブルの原因になります。必ず電源プラグを抜いた状態で、低圧のコンプレッサー空気を使用して奥から外向きに吹き飛ばしてください。
Qアルミ材を電気溶接機で繋ぐことは可能か?
A一般的なアーク溶接機や標準MIG溶接ではアルミの酸化皮膜が妨げとなり、安定した接合が極めて困難です。アルミ溶接には専用の交流TIG溶接機やパルスMIG機能が搭載された高性能機種が必要となります。専用のアルミ用ワイヤーと不活性ガスの準備も不可欠であるため、用途が明確な場合のみ導入を検討してください。
Q溶接作業に最適な保護服とマスクの選び方は?
A化学繊維は火花で溶けて火傷の原因となるため、コットン100%または難燃性素材の長袖長ズボンが必須です。マスクは暗さのレベル(シェード値)が可変式または自動調光式を選べば、アーク点火のタイミングを逃さず作業できます。溶接グローブは革製で熱遮断性の高いものを使用し、素手の作業は絶対に避けてください。
Common Topics
溶接方式の選定
アーク、MIG、TIGなど各方式の特徴と作業内容への適合性を理解する
定格出力と板厚の関係
溶接可能な金属の厚さと必要出力の計算および限界の把握
家庭用電源での利用制限
単相100Vと200Vの違いとブレーカー容量への配慮
安全保護具の着用基準
火花、紫外線、溶接煙から身を守るための適切な防護装備の選択
Common Formats
溶接機専門レンタルサービス
高価な業務用機種を試作や短期プロジェクト向けに一時的に借用できる仕組みです。購入前の実機テストや緊急時の設備穴埋めとして活用されており、初期投資のリスクを大幅に低減できます。メンテナンスや保険がパッケージ化された安心感のある利用形態として認知度が高まっています。
溶接技能技能講習コース
安全な機器操作と正しい手順を認定インストラクターから直接教わる対面形式の教育プログラムです。実技訓練を通じてアークの感覚を身体で覚え、事故リスクをゼロに近づけることを主目的としています。修了証の取得により職場での資格認定や保険の優遇措置を受けることができる場合もあります。
Motivations
安全と原理の基礎学習
電気溶接のメカニズムと必須安全基準を学び、事故を未然に防ぐ知識を習得する
方式と機種の比較検討
異なる溶接方式やモデル間での性能差、操作性、コストバランスを並べて評価する
作業環境適正化
設置場所の電源容量や扱う材料の厚さに完全に合致するモデルを選定する
信頼モデルの入手
安定したアーク制御と耐久性を備えた機器を公式販売経路から調達する
溶接品質のトラブルシューティング
ビードの乱れやアーク切れなどの不具合を解消し設定値を最適化する
Reasons It Helps
基礎学習と技能習得用
溶接スクールや自己学習向けに入門機を整え、実践的な技能を身に付けたい
機能比較とコスト検証
インバータ制御の有無や定格電流の違いを比較し、予算内で最大の効果を確認したい
作業環境適正化
既存の作業スペースや電源分電盤の容量に適合する機種を厳密に選びたい
信頼性モデルの即時入手
アフターサービスが充実し、安定した稼働が保証された製品を早期に調達したい
消耗品交換・機材アップグレード
旧式機の更新やトーチ・ケーブル類の互換性を確保し作業環境を維持したい
How Easy It Is to Choose
Depends on the goal
入門用の低出力モデルは短期間で基本操作を習得できる一方、高品質なビード形成と複数材質の接合には実践的な訓練と専門知識が必要となるため
Before You Choose
野外作業対応
防塵防滴性能や延長コードの許容量が必要
厚物対応
最低5mm以上の鋼板を溶接可能な出力が求められる
室内換気設備
作業ブース内の排気ダクトやファンが必須となる
薄板溶接安定性
角パイプ(2mm以下)の焼き込みを防ぐ低電流制御が重要
ステンレス対応
耐熱鋼に合わせたガスシールドまたは専用電極の使用環境
微細アーク調整
狭い隙間の溶接を可能にする精密な電流絞り込み機能
Questions to Check Before Choosing
- 溶接作業中に発生する煙や紫外線から身体をどう守るか?
- 自宅の標準コンセントで使用できる機種の見分け方は?
- 溶接後のビードが不均一になったり穴が開く原因は何か?
- ステンレスと炭素鋼の溶接で設定や準備は異なるのか?
Ways to Compare
インバータ制御の有無
トランス式と比較して省電力・軽量・微調整精度が高いかを確認する
連続使用定格率
10分間のうちどれだけの時間連続で溶接できるかの作業効率を示す指標
付属アクセサリーの品質
トーチケーブルの長さやグランドクリップの堅牢性が初期投資を左右する
ノイズフィルター内蔵
電子機器や家電への電磁干渉を防ぐ対策が施されているかを確認する
Selection Criteria
溶接方式の種類
作業内容に合ったアークまたは半自動・精密方式の対応を確認する
定格電流と許容板厚
自身が主に扱う材料の厚みに対応できる連続出力を確保する
電源電圧と配線環境
施設内のコンセント仕様が100Vか200Vか、専用回線が必要かを確認する
筐体重量と携帯性
高所作業や頻繁な移動がある場合の持ち運びやすさを評価する
熱保護機能の有無
過熱検知サーキットによる自動停止機能が搭載されていること
Things to Check Carefully
感電の危険性
濡れた地面や絶縁不良下での使用は重大な事故につながる
有害ガスの発生
溶接煙には有害なフュームやガスが含まれ、密閉空間での吸入は健康被害のリスクとなる
Helpful Basics
電流を高くすれば作業が速く進む
高出力すぎると母材を焼き切り、穴あきや脆化を招く要因となるため注意が必要だ
100V電源で全ての作業が可能
100V機種は出力に限界があり、厚みのある材料や連続作業では過熱や不完全溶接のリスクがある
アースクリップを塗装面や錆びた箇所に付けても良い
接触不良があるとアークが不安定になり、火花の飛び散りや回路破損の危険性が高まる
アーク放電の熱制御
電極と母材間に発生する高温プラズマの維持と溶融管理
適切な溶接電流の選定
板厚に応じて電流を調整し、過加熱や未溶着を防ぐ設定
母材の熱影響域(HAZ)
溶接部周辺が受ける組織変化と強度低下のメカニズム
接地(アース)の必要性
回路を完成させ安全に電流を流すための不可欠な工程
安全基準と保護具の適切な使用
感電防止と有害煙対策の知識を基盤として定着させる
After You Start Using It
- 初期不良かどうかの見分け方と保証手続きは?
- 定期的に点検すべき消耗部品はどれか?
- 使用時に家庭用ブレーカーが落ちる場合の対処は?
Related Terms
定格率(デューティサイクル)
10分間の使用周期のうち、過熱停止なしに連続で溶接操作を行える時間の割合を示す工業規格指標です。数値が高いほど長時間の作業に適しており、業務用とDIY用の大きな違いを表す重要なパラメータとなっています。この値は周囲温度40度を基準に計算されるため、夏場の野外作業では実効値が低下することを考慮する必要があります。
インバータ制御技術
商用交流を高周波に変換してトランスを小型化し、安定した直流電流を生成する電力変換方式です。トランス式に比べて飛躍的に軽量かつ省電力化が進み、微細な電流制御が可能になったため溶接品質が劇的に向上しました。現代の溶接機の主流となっており、電子部品の発熱管理が機器寿命を決定する重要な要素となっています。
母材と溶加材
溶接対象となる金属そのものを母材、接合のために溶かし込む電極棒やワイヤーを溶加材と呼び区別します。両者の化学成分や融点が整合していないと、溶接部に脆弱なクラックが発生し強度を保てなくなります。適切な材質マッチングと表面処理が接合強度を左右するため、溶接工学における最も基礎的な専門用語となっています。
グランドクリップ(アース端子)
溶接回路の帰路として機能し、母材と機械本体を電気的に接続するために挟み付ける金属製の挟具のことです。取り付け位置が不適切だったり錆びや塗装で接触不良を起こしたりすると、アークが発生しない、火花が危険な方向に飛ぶなどのトラブルに直結します。常に金属導通面に密着させ、作業前に引っ張り強度と接触抵抗を確認するのが安全作業の鉄則です。


