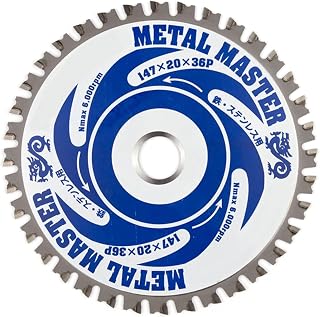
Overview
メタルソーは、電動工具やエアー工具の回転動力を伝達し、被削材を切断するための専門的な工具アクセサリーです。素材の硬さに応じて高速鋼(HSS)や超硬チップ(TCT)など異なる材質で作られており、正確な切削を実現します。刃の直径や軸径、推奨回転数が規格化されており、使用する本体工具との互換性確認が安全作業の大前提となります。適切な進刀速度と冷却措置を施すことで、火花の飛散や焼き付きを抑制し、仕上がり品質を大幅に向上させられます。消耗品であるため定期的な交換や研磨によって、長期的なコスト最適化と作業効率の維持が可能になります。

What This Includes
HSSメタルソー
高速鋼製で汎用性に優れ、軟鋼やアルミの切断に適した標準的な刃です。
TCTメタルソー
刃先に超硬チップを埋め込み、硬鋼やステンレスなど難削材に対応した高耐久モデルです。
レシプロソー用刃
往復運動する工具に対応し、配管や廃材の切断で活躍する細長い形状の刃です。
丸のこ用刃
円盤形状で直線切断に特化し、長尺材の高精度なカットに適しています。
Use Cases
鉄パイプの直線切断
架台製作や柵の取り付け資材として、長尺の鋼管を正確な長さに裁断する場面です。
アルミサッシの改造切断
窓枠のサイズ調整やDIYスペース改造で、軽量金属を傷つけずにカットする場面です。
FAQ
Q鉄パイプを切断する際に火花が多く発生するのですが対処法はありますか。
A切断角度に対して負のかかり過ぎているか冷却不足が考えられます。進刀速度を落とし、切削油やグリースを刃先に塗布すると火花と発熱が抑制されます。また、切断箇所の直下に防火性のマットを敷くことで周囲への引火リスクを低減できます。適切な保護具を着用し、換気を確保した安全な環境で作業しましょう。
Qアルミ材を切ると刃先に金属が溶けて張り付く現象はどう防げますか。
Aアルミは熱伝導率が低く回転摩擦で刃先に溶着しやすい特性があります。刃にろう付け防止剤や専用切削油を塗布し、連続した長尺切断を避けて間欠的に進刀します。目詰まりした場合は無理に削り込まず、専用クリーナーかブラシで取り除いてから作業を再開します。
Qメタルソーの推奨最大回転数を超えて工具を使うとどうなりますか。
A設計強度を超える遠心力が刃に加わり、最悪の場合割れや破片飛散を引き起こします。また、異常振動によって工具本体のモーターやベアリングに過度な負荷がかかります。必ず刃面に刻印またはラベル付けされたRPMと工具のスペックを照合してください。適合範囲外は性能低下だけでなく重大な事故の要因となります。
Common Topics
適合する電動工具の確認方法
刃の口径・軸径・回転数が工具の仕様と合致しているか照合する知識です。
被削材別の刃の選定
鉄、アルミ、ステンレスなど材質ごとの適切な刃種と切り方を学ぶ内容です。
安全作業と保護具
火花の飛散防止や飛散物対策、適切な目・手の保護方法を理解する項目です。
Common Formats
刃物研磨代行サービス
消耗したメタルソーを専門業者が規定の角度と目立て技術で再鋭利化する業務です。新品購入に比べて費用を抑えながら同等の切削性能を回復し、資源の有効利用にも貢献します。工具メーカー推奨の研磨規格に準拠しているため、安全性と精度が維持された状態での再使用が可能です。
Motivations
基礎知識の習得
メタルソーの構造や材質の違い、工具への取り付け方法を体系的に学びたい意図です。
性能比較と仕様確認
HSSとTCT、メーカー違いの耐久性や切削速度、回転数適合範囲を比較したい意図です。
作業用途に合った選定
切断対象の材質や厚み、使用環境に最適な刃のタイプと規格を選びたい意図です。
切削不良のトラブル解決
刃の目詰まり、焼き付き、振動、切断面の荒れなどの問題の原因と対策を知りたい意図です。
適切な消耗品の調達
信頼性が高く、コストパフォーマンスに優れた刃を安全に入手して在庫を整えたい意図です。
Reasons It Helps
作業内容に合わせた最適選定
手持ち工具と切断素材の仕様に完全に適合する刃を確実に見つけたい動機です。
信頼性のある代替品確保
消耗した刃の交換周期が近づき、安定した切削品質を維持する新しい刃を調達したい動機です。
工具セットの整備
緊急時の作業中断を防ぐため、予備刃として主要規格の刃を常備したい動機です。
How Easy It Is to Choose
Beginner-friendly
工具への取り付けと基本切削は直感的に行えますが、材質適合と安全対策の基礎習得に一定の知識が必要であり、実習を伴うとより確実に習得できます。
Before You Choose
直線精度の要求
切断面が直角かつ平らであることが組み付け品質に直結します。
バリの最小化
後の接合や塗装工程を考慮して切り屑の巻き込みを抑える必要があります。
表面傷の防止
アルミの柔らかさに起因する切削痕や打痕が出にくい刃が求められます。
冷却と目詰まり防止
アルミが刃先に溶着して目詰まりを起こさない工夫が必要です。
Questions to Check Before Choosing
- HSSとTCTの耐久性の違いはどこから生じますか。
- ステンレス鋼を切断する際に最適な刃の種類は何ですか。
- 回転数適合を確認せずに使用するとどのような危険がありますか。
Ways to Compare
刃先素材の耐摩耗性
HSSのしなやかさと再研磨のしやすさに対し、TCTの硬度と高速切削性能を比較します。
推奨回転数の適合幅
工具の最高出力回転数と刃の安全使用範囲が重なる面積と余裕度を比較します。
トータルランニングコスト
初期価格、交換頻度、研ぎ直し費用を年間作業量で割ったコスト効率を比較します。
Selection Criteria
被削材の材質と厚み
鉄、アルミ、ステンレスなどの硬さと板厚に合わせて材種別の推奨刃を選びます。
工具との寸法互換性
外径、穴径、軸径が本体工具のチャックまたは固定部と物理的に一致するか確認します。
使用頻度と初期コスト
頻繁に使う場合はTCTの長寿命を重視し、偶発的な切断ではHSSの低単価を優先します。
Things to Check Carefully
軸径不一致による取り付け緩み
刃が正しく固定されず回転中に位置ずれや脱着が発生する危険があります。
不適切な進刀速度の弊害
無理な押し込みは刃の折損や工具モーターの過負荷を招き危険です。
保護具未着用の負傷
高速で飛散する金属片や熱源による火傷・目傷害のリスクがあります。
Helpful Basics
回転数オーバー使用の危険性
刃の最大RPMを超えると遠心力で刃が破裂し、重大な人身事故を引き起こす恐れがあります。
冷却不要という誤解
切削熱は刃の硬度を低下させ、焼き付きやバリ発生の直接原因となります。
万能刃の過信
1種類の刃ですべての金属をきれいに切れ、寿命も長持ちするとは限りません。
歯形と切削速度の相関
歯の数と形状が切り屑の排出効率と切り口の美しさを決定します。
適合回転数の制約
工具出力と刃の最大RPMの適合範囲を超えると物理的な破損を招きます。
切削熱の管理
適切な冷却が刃の硬度維持と被削材の変形防止に不可欠です。
材質特性の理解
HSSとTCTの物理的特性と適応範囲を区別できるようになります。
互換性の判断
工具の仕様表記と刃面の規格記号を照合して安全な組み合わせを選定できます。
After You Start Using It
- 取り付け後に振動が大きい場合はどう対処すべきですか。
- 刃の摩耗が進行しているか見極める目安は何ですか。
- 保管時の湿気による錆対策が必要な材質はありますか。
Related Terms
目立て(メ立て)
摩耗して切れ味が落ちた刃先の角度を調整し、再び鋭利に加工する作業を指します。専用の研削盤や砥石を用いて歯頂角とすくい角を元の規格に復元する必要があります。適切な研ぎ直しは刃の寿命を数倍に延ばし、切断品質を安定させる効果があります。素人作業は刃のバランスを崩す原因となるため、専門業者に依頼することも推奨されます。
焼き付き
高速回転時の摩擦熱により被削材が軟化し、刃先に溶融金属が凝着する現象を指します。切削速度过快や冷却不足が主な原因となり、切断抵抗が急増して工具負荷を高めます。進行するとバリの発生や切断面の荒れ、最悪の場合は刃の欠損につながります。適切な潤滑と間欠切削による温度管理で回避可能です。
ケレン
切断後に生じたバリや鋭利な突起をヤスリやグラインダーで除去する後処理作業を指します。金属片が手に刺さるのを防ぎ、溶接や塗装の密着性を高めるために不可欠な工程です。切断直後の高温時は扱いが難しく、冷却後に適切な保護具をつけて実施します。仕上がりの美観と作業安全性の両立のために徹底されます。