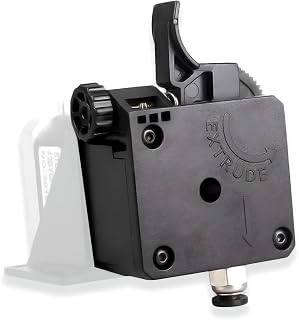
説明
本カテゴリは、産業用から研究開発、ホビーユースまで幅広く採用されるFDM方式3Dプリンタの核心駆動部を対象としています。押出機はフィラメントを規定の体積だけ正確に送り込む役割を持ち、送り出しの不均一性は積層欠陥やノズル詰まりの直接的な原因となります。構造面では、モーターとホットエンドが近接するダイレクト式と、耐熱チューブで距離を離すボーデン式に大別され、装置設計や使用材料に応じて選択されます。また、材料融解温度への耐熱設計やフィラメント表面摩擦抵抗を考慮したギア選定、電子制御基板との電気的互換性も重要な検討要素です。研究開発現場では高温エンジニアリングプラスチックへの対応や長期間の安定動作が求められ、教育機関では安全性やメンテナンスの簡便さが重視されます。適切な選定と熱較正を行えば、複雑な形状の安定積層が可能になり、試作開発や研究の全体の効率を大幅に向上させます。

含まれるもの
ダイレクト式押出機
駆動モーターとホットエンドが一体化し、フィラメントパスが短い構造を持つタイプです。柔軟材の印刷や高精度制御に適しており、設置スペースを要する設計となっています。
ボーデン式押出機
駆動部と溶融部をPTFEチューブ等で分離し、ヘッド重量を軽減した構成です。高速印刷時の慣性低減に優れ、フレーム構造への干渉が少ない設計となっています。
ホットエンドアセンブリ
フィラメントを正確に溶融し、微細な吐出孔径へ導く熱制御モジュール一式です。断熱構造やヒーター出力、温度センサー搭載が造形品質を左右します。
駆動用ステッパーモーター
フィラメント送り量を制御するための精密な電気駆動部品です。トルク特性や微細ステップ分解能が、厚み制御の滑らかさに直接影響を与えます。
使う場面
プロトタイピング研究開発
機能検証モデルの高速反復製造で、高精度な寸法管理が求められる場面です。
教育機関実習環境
複数回の組み立て体験と安全基準を満たす運用が必要な学習の現場です。
FAQ
Q既存機種に適合する押出機を確認する具体的な手順は何ですか?
Aまず機種のマニュアルに記載されている取付穴ピッチと接続端子のピン配列を確認します。次に、駆動電圧および電流定格が既存基板の許容範囲内であるかを検証します。必要に応じて変換ブラケットの寸法を実測し、スペース干渉がないことを図面上でチェックします。これらのデータをサプライヤーの適合表と突合して最終判断を行います。
Qダイレクト式とボーデン式のどちらを選択すべきですか?
A印刷速度を優先し筐体の振動を抑えたい場合は、ヘッド重量が軽くなるボーデン式が適しています。柔軟材や精密なリブ形状の再現性を重視する場合は、制御が直感的なダイレクト式が有利です。使用マテリアルの種類と筐体の剛性バランスを考慮し、自身の造形目的に合致する方式を選びます。実際のテストプリントで挙動を比較することが最終決定の近道です。
Q交換後の送り出し量校正はなぜ必要で、どのように実施しますか?
A新しいユニットはギア径やモーター特性が異なるため、既存のEステップ値では実際の吐出量がずれます。正確な長さのフィラメントをマークし、一定長押し出し後の実測値と比較して補正係数を算出します。その値を制御ファームウェアに書き込み、テストキューブを出力して寸法精度を確認します。このサイクルを繰り返すことで、造形精度の基準を再構築できます。
Qノズル詰まりや供給不良を回避するための日常的な保守は何ですか?
Aフィラメント供給パスに埃や切屑が混入しないよう、定期的なエアブローやブラシ清掃を実施します。駆動ギアの噛み込み深さが適切か確認し、過度な締め付けによるフィラメント損傷を防ぎます。PTFEライナーを使用している場合は、高温域での劣化状況を定期的に観察し、変色や変形があれば交換します。適切な保管環境と使用前の材料乾燥が、根本的なトラブル予防につながります。
Q高温対応モデルを選定する際に注意すべき電気的制約は何ですか?
A高ワット数のヒーターカートリッジは、制御基板のFET素子や電源の定格電流を超えないか確認が必要です。過大な電流は発熱による基板の破損やヒューズトリップを引き起こすため、仕様書の絶対最大定格を厳守します。必要に応じて外部SSRリレー等の追加制御回路を組み込み、安全な電力供給経路を確保します。熱設計と電気設計のバランスが、安定した高温印刷の条件となります。
代表的なトピック
送り出し較正式
実際の吐出量と設定値を一致させる校正プロセスです。ファームウェア設定と機械的構造の両面から、精度確保のための基礎知識を提供します。
材料対応最適設計
高温材や研磨性素材を扱う際の熱耐性と摩耗対策です。ライナー材質やノズル合金の選定が、装置寿命と出力品質を決定します。
熱循環と冷却制御
溶融ゾーンと冷却ゾーンの温度境界管理メカニズムです。熱クリープ防止が詰まり回避のカギとなり、放熱設計の理解が不可欠です。
よく見かける形式
適合性検証コンサルティング
既存機材の制御仕様や機械的制約を詳細に聞き取り、最適なユニット構成を提案する専門サービスです。電気的定格の整合性や熱計算のシミュレーションを通じて、導入リスクを事前に低減することができます。技術サポートと導入後の較正支援が含まれるため、大規模な導入や研究開発環境の整備に特に有効です。
カスタム熱設計製作
標準品では対応困難な極高温材料や特殊形状の造形ニーズに対し、専用に設計・製作される押出モジュールです。ヒーター配置や断熱構造、冷却風路を個別に最適化するため、高いコストと納期を要します。学術研究や先端産業のプロトタイピングにおいて、技術的ボトルネックを突破する重要な解決策となります。
予備部品定期供給契約
教育機関や製造ラインにおいて、消耗部品の枯渇リスクを回避するために結ばれる長期供給サービスです。消耗周期に基づいた納品スケジュール管理と、トラブル発生時の迅速な代替品手配が含まれます。運用計画の安定化と、保守担当者への負担軽減が明確に期待できるビジネスフォーマットです。
オープンソース押出機設計仕様
RepRapプロジェクト由来の設計思想を受け継ぎ、世界中の開発者が検証と改良を重ねてきた標準的な構成群です。互換性の高さにより、多くの市販機の基準プラットフォームとして位置づけられています。設計図面や組立手順が公開されているため、教育目的やカスタム開発の土台として広く活用されています。
デュアルギア駆動方式シリーズ
フィラメントの上下から均等に力を伝達するギア配置を採用し、高いグリップ力と安定した供給を実現する設計系です。スリップによる印刷不良を大幅に低減し、柔軟材や特殊合金入りフィラメントの印刷信頼性を向上させます。構造が複雑化する分、定期的な清掃と潤滑管理が長期性能維持の鍵となります。
検討のモチベーション
故障部品の交換復旧
摩耗や熱劣化で機能低下した既存ユニットを正常状態に戻し、装置の稼働率を維持します。
用途に合わせたモデル選定
印刷したい材料特性や速度要件に基づき、最適な駆動構造と熱仕様を選択します。
駆動方式の違いの整理
ダイレクト式とボーデン式の構造的特性や造形結果への影響を比較検討します。
機構原理と制御フローの把握
フィラメントの送り出しから吐出に至る物理的・熱的なプロセスを体系的に学習します。
選ばれる理由
稼働率維持のための交換
摩耗や熱劣化で精度が低下した箇所を部品交換し、印刷スケジュールの遅延を防ぎます。
材料適合性の拡張
柔軟材や高温エンジニアリングプラスチックへの対応範囲を広げ、制作のバリエーションを増やします。
造品質の段階的向上
既存機のボトルネックを解消し、滑らかな断面や微細なディテールの再現性を高めます。
ラボ環境の標準化
複数台の機材を同一仕様で統一し、メンテナンス負荷と予備部品の管理コストを削減します。
選びやすさの目安
目的によって変わる
単純な物理的な交換作業は比較的容易ですが、熱設定の最適化や送り出し量の精密な較正には機械制御理論と熱力学の応用知識を必要とするため、スキル段階に応じて難易度が変化します。
選ぶ前の条件
微細形状再現
層厚のばらつきを最小限に抑え、微細なリブやピン形状を忠実に出力します。
材料多様性
標準樹脂から耐熱・強度系材料まで幅広く対応可能なホットエンド選定が条件です。
安全保護機構
過熱防止機能や感電防護が標準装備され、初心者でも扱いやすい設計が必須です。
メンテナンス簡便性
消耗部品の交換手順が明確で、工具へのアクセスに専用治具や特殊知識を必要としないこと。
選ぶ前に確認したいこと
- ダイレクト式とボーデン式の根本的な違いは、どのような造形特性に影響を与えますか?
- 異なる制御基板に交換する場合、電圧仕様とピン配置以外に確認すべき重要な設定項目は何ですか?
- 高温耐性の高いフィラメントを安定して印刷するために、ヒーターブロックと温度センサーへ求める仕様は何ですか?
- 押出音が異常に大きかったり、フィラメントに噛み痕が残る場合の主な構造的な原因は何ですか?
比べるポイント
駆動方式対印刷安定性
ダイレクト式はフィラメント制御が直感的で柔軟材に強く、ボーデン式はヘッド軽量化で高速移動時の振動低減に寄与します。
ギア構成対グリップ力
シングルギアは構造が単純で保守が容易ですが、デュアルギアは接触面積が増し、高摩擦・低剛性フィラメントのスリップを抑制します。
内部ライナー対最高温度
PTFEチューブ内蔵は低摩擦で平滑な吐出が得られますが、最高使用温度が制限されます。オールメタルは高温対応に優れますが、温度設定精度が重要になります。
冷却ファン配置対熱影響範囲
ファン風路の設計がホットエンド周辺の熱拡散を制御し、ブリッジング精度やリトラクション時の固化速度に影響を与えます。
選ぶときの基準
マウント適合性
既存の取付穴位置やブラケット形状が完全に一致するか、変換アダプタの有無を確認します。
熱容量と耐熱帯域
ターゲット材料の溶融温度を安全に維持するためのヒーター出力と放熱設計の余裕度です。
制御電気仕様
駆動電圧、電流値、および制御基板のコネクタピン配列との整合性です。
分解整備性
ノズル交換やフィラメント清掃時の工具アクセスの容易さと構造のシンプルさです。
注意して見ること
電気的定格不一致
制御基板の電流供給能力を超えるヒーターやモーターを接続すると、基板破損や発熱の危険があります。
不適切な較正放置
新しいユニットに交換後、送り出し量や温度制御を再校正しないと、層剥離や寸法ズレが発生します。
熱遮断不良
放熱フィンや冷却ファンの取り付け不備により、コールドエンド側まで熱が伝わりフィラメントが早期軟化します。
知っておくと安心なこと
互換性の過信
外形が類似していても、マウント穴間隔やケーブルピンの並びが異なり、取り付けられないケースがあります。
高出力神話
ヒーターワット数が高いほど溶融能力が向上すると考えられがちですが、制御基板の電流許容量を超えると故障の原因になります。
ALLメタル絶対論
PTFEライナー不使用のオールメタル構造が常に優れているとは限らず、PTFE存在の方が特定低温材の安定供給に向く場合があります。
Eステップ校正
制御ボードが出力するコマンドに対する実際のフィラメント移動量を調整するパラメータです。正確な設定が造形寸法精度の基盤となります。
熱クリープ現象
溶融ゾーンの熱が冷却セクションへ伝播し、フィラメントが早期に軟化して目詰まりを引き起こす状態です。適切な熱遮断設計で回避します。
駆動ギア噛合抵抗
フィラメント表面と駆動歯車の摩擦力による供給効率の変動要素です。デュアルギア方式は接触面積を増やし、スリップを低減します。
サーマルランナウェイ保護
温度センサー異常やヒーター暴走時に発火を防ぐためのファームウェア安全機構です。有効化の確認が運用上の必須条件となります。
押出機構の動作原理理解
ギア比とモータパルスが吐出量に与える影響を物理的に把握します。
使い始めた後の確認
- 交換後の送り出し較正は、どのテスト印刷で検証するのが標準的ですか?
- 既存の制御ファームウェア設定値はそのまま維持できますか、それともリセットが必要ですか?
- 新しいユニットでサポートされる最高温度に対応するために、既存の電源ユニット容量の確認は必要ですか?
- 長期運用における消耗部品の定期的な清掃間隔はどの程度が目安となりますか?
関連する言葉
Eステップ
制御ボードがモーターへ送信する1mmの移動指示に対し、実際にフィラメントが送り出される量を調整するための設定値です。ギア径やモーターの分解能、フィラメント径の個体差によって変動します。正確な較正を行わないと、層の厚みムラや寸法ズレの直接的な原因となります。
熱クリープ
溶融ゾーンの熱が放熱フィンを通り越してコールドエンド側へ伝播し、フィラメントが予定より早く軟化する現象です。フィラメントが膨張してチューブ内を閉塞させ、押し出し不良や激しいノッキングを引き起こします。十分な冷却風量と熱遮断構造の設計が、この問題の発現を抑制します。
リトラクション
ノズルが移動する際にフィラメントをわずかに引き戻し、ノズル先端からの糸引きや液垂れを防止する制御動作です。駆動方式やフィラメントの柔軟性によって必要な戻し量と速度が変化します。過度な設定はノズル内での材料劣化や剥離を招くため、最適値の実証的探索が必要です。
コールドエンド
フィラメントを常温で保持し、駆動ギアによる送り出しを行う温度管理領域のことを指します。熱クリープから保護するため、十分な表面積の放熱フィンと冷却ファンが設置されます。この領域の温度が上がるとフィラメントの剛性が失われ、正確な送り出しが困難になります。
PIDチューニング
ヒーターの出力を比例・積分・微分制御によって最適化し、設定温度への到達時間と安定度を改善する調整プロセスです。環境温度やファン風量の変動による温度フラクチュエーションを抑制します。多くの制御ソフトウェアに自動実行機能が搭載されており、安全な条件下での実施が推奨されます。