
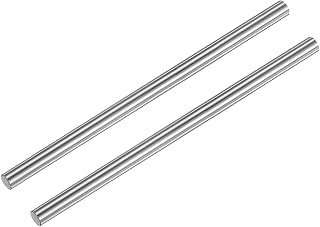

説明
リニアシャフトは、FA(ファクトリーオートメーション)機械や自動化設備において、スライダやテーブルの移動ガイドとして不可欠な直動部品です。高炭素クロム鋼やステンレス鋼が基材として用いられ、高周波焼入れによる表面硬度の確保と精密研磨による真直度の管理が最大の特徴です。規格化された外径寸法と多様な長さを提供することで、ユーザーは既存のベアリングに合わせて選択したり、カットサービスを活用して設計寸法に合った製品を発注したりできます。エンド加工にはネジ切り、タップ加工、座繰り、段付き形状などが標準オプションとして用意されており、機械設計の自由度と組立効率を大幅に向上させます。直動ユニットの設計段階では、シャフトのたわみ量計算や軸受座の剛性検討が性能を左右します。保守運用においても、防錆処理の維持や異物侵入防止の知識が求められるため、基礎規格と選定基準を体系的に学ぶことが推奨されます。

含まれるもの
精密研磨軸
真直度と表面粗さを厳密に管理した標準グレードの直動案内用シャフト。
表面処理済みシャフト
硬質クロムメッキや焼入れ処理により耐摩耗性や耐食性を高めた製品群。
エンド加工品
両端ネジ切り、片端タップ、座繰りなどの機械加工が施されたカスタム対応品。
カット仕様品
標準長を指定寸法に切断して供給する、設計自由度を重視した形態。
使う場面
スライドテーブル機構
自動組立ラインのワーク搬送テーブルに搭載し、高精度な位置決めを実現する。
光学・計測ステージ
顕微鏡台や三次元測定機の移動軸に使用し、微細変位の再現性を担保する。
実験装置プロトタイプ
大学や研究所の自作装置や検証ステージに組み込み、機構検証を行う。
FAQ
Qリニアシャフトと一般丸棒の決定的な違いは何ですか?
A一般丸棒は主に構造支持材であり、寸法精度や表面硬度が厳格に保証されていません。一方、リニアシャフトは真直度や表面粗さ、外径公差が高精度に管理され、直動案内用の摺動性能として設計されています。そのため、回転伝動ではなく直線運動のガイドとして機能させる場合は、必ず直動部品として分類されたシャフトを選定する必要があります。
Q長尺の軸を使用する際、サポート間隔はどれくらいが適正ですか?
Aサポート間隔は軸径と許容たわみ量によって計算され、通常は軸径の15〜30倍程度以下に設定することが推奨されます。間隔を広げすぎると動作中のたわみが発生し、位置精度の低下やベアリングの偏摩耗を招く原因となります。設計時にはカタログのたわみ計算チャートを参照し、移動重量と加速度を考慮した剛性検証が不可欠です。
Q硬質クロムメッキと高周波焼入れはどのような場面で使い分けますか?
A高周波焼入れは基材自体を硬化させるため耐衝撃性に優れ、一般的なFA装置や高サイクル機械に幅広く採用されています。硬質クロムメッキは表面のみを硬化・平滑化し、耐食性と低摩擦特性が高いため、食品機械・クリーンルーム環境・水周り設備で選択されます。使用環境の湿度、薬液の有無、およびベアリングの潤滑条件を照合して決定するのが適切です。
Qエンド加工を追加する場合、標準品からの寸法変更制限はありますか?
A標準長から切り出した場合、加工部分の寸法やネジ種類によって最小残肉厚の確保が必要となり、過度な短縮は剛性不足を招きます。また、ネジ加工や段付き形状は専用治具が必要となるため、メーカーの標準カタログ範囲内であれば効率的に製作できます。設計段階で加工余量とサポート干渉域を事前に確認し、図面承認プロセスを経て発注することが推奨されます。
Q既存の古い軸と新品の軸を混在させて使用しても問題ありませんか?
A経年劣化した軸は表面硬度の低下や微小な曲がりが蓄積しており、新規品と混用するとベアリングに不均一な負荷がかかります。これにより、動作抵抗の増加、異音の発生、早期破損などのトラブルを引き起こすリスクが非常に高くなります。精度と信頼性を維持するためには、同一ユニット内では状態を揃えた新品への交換、または経年軸を再研磨して規格適合性を確認することが必須です。
代表的なトピック
精度等級と公差
軸外径の寸法許容差や真直度規格の理解と適用。
材質と硬度選定
SUJ2材やステンレス材の特性差と熱処理の影響範囲。
ベアリングとの嵌め合い
適切なクリアランス選定と摩擦抵抗の変化要因。
取付・固定方法
シャフトサポートの選定と熱膨張への対応策。
よく見かける形式
寸法カット・エンド加工サービス
標準品を設計図面の要求寸法に切断し、両端ネジ加工や座繰り、段付き成形などの機械加工を施す提供形態です。ユーザーが自社工場で二次加工を行う手間と工具投資を削減でき、組立工程の大幅な簡略化と納期短縮を実現します。特に試作段階や小ロット生産において、在庫リスクを最小限に抑えながらカスタム仕様を柔軟に導入できる手段として広く活用されています。
検討のモチベーション
基礎規格の学習
直動案内の基本原理やISO/JIS規格に基づく寸法・公差の定義を理解すること。
仕様比較検討
材質、表面処理、公差グレード間の性能差とコストバランスを評価すること。
最適仕様の選定
装置の動作速度、荷重条件、環境要件に合致する寸法・加工仕様を決定すること。
保守・交換対応
劣化したシャフトの早期交換判断と同等品への置き換え対応を行うこと。
選ばれる理由
既存装置の動作精度回復
摩耗や錆びたガイド部の性能低下に対応し、同等精度の部品を早期に調達する目的。
新規設備の標準仕様採用
設計図書に記載された規格品を確実に調達し、組立工程の滞りを未然に防ぐ目的。
コストと精度の最適化
必要十分な公差グレードと表面処理を選定し、過剰品質やコスト増を防ぐ目的。
選びやすさの目安
intermediate
基礎的な機械設計知識と公差の概念が前提となるが、カタログ値の解釈と標準化された選定フローを学べば実務に直結するためです。
選ぶ前の条件
往復動頻度
高サイクル使用に耐える表面硬度と潤滑管理が求められる。
荷重分布
偏荷重による軸偏摩耗を防ぐ支持配置の設計が必要。
微振動抑制
高い真直度と剛性確保のため精密グレードが選定対象となる。
非磁性環境
特殊計測環境ではステンレス系材質の選択が必須となる場合がある。
柔軟な寸法変更
試作段階に合わせてカット仕様や小口数の調達手段が重視される。
マニュアル整備
組立図や公差計算シートを活用し、設計学習を兼ねるケースが多い。
選ぶ前に確認したいこと
- 軸径公差g6とh7の使い分け基準は何か?
- 長尺化した場合のたわみ量はどのように見積もるか?
- ステンレス材とクロム鋼材を選ぶ判断条件は何か?
- エンド加工を追加する際のコストとリードタイムの影響は?
比べるポイント
表面処理方式の差異
焼入れ硬さと硬質クロムメッキの耐食性・摩擦係数の特性差を比較する。
公差等級の適用範囲
標準級と精密級の真直度数値と、要求される組立調整工数のトレードオフを比較する。
発注形態の利便性
在庫カット品と受注カスタム品のリードタイム・ロット単位・単価構成を比較する。
サポート互換性
標準形状と独自形状に対応する取付支持具の流通性と設計変更リスクを比較する。
選ぶときの基準
軸径と長さの規格適合
ベアリング内径とサポート間隔に合致する標準寸法を優先的に照合する。
環境耐性と材質選定
作動雰囲気(防錆・クリーン・高温)に応じて材質とメッキの組み合わせを評価する。
エンド加工の有無
図面要求に合わせてネジ・タップ・段付きの有無を確定し、追加発注を防ぐ。
精度グレードとコスト
一般級・精密級の差を動作要求と予算のバランスで判断する。
注意して見ること
輸送・保管時の変形
長尺シャフトの取り扱い誤りによる曲がりやキズ発生で精度が失われる。
ベアリングとの公差不一致
ベアリング側の嵌め合い仕様と軸の公差帯がマッチせず、遊びや固着が生じる。
防錆処理不足による早期劣化
湿気や冷却液飛沫環境で防錆措置をせず保管・運用し、表面が錆びる。
知っておくと安心なこと
真直度と真円度の混同
形状精度の指標を誤解し、ベアリングの噛み付きや異音の原因を見逃す恐れがある。
硬度越高え越好の過信
表面硬度のみを重視し、脆性や脆化割れリスク、サポート剛性不足を看過するケース。
フリーエンド固定の誤適用
熱膨張による軸の伸びを考慮せず両端を剛性固定し、焼き付きや曲がりを誘発する。
真直度
軸中心線が理想直線からどれだけ乖離しているかを示す精度指標。
表面硬度
摩耗やキズへの耐性を示す尺度であり、通常HRC60以上で管理されることが多い。
干渉量とクリアランス
軸とベアリング内の転動体の隙間であり、動作の滑らかさや剛性を決定する。
サポート間隔
軸を支える支持具間の距離であり、たわみと共振挙動をコントロールするパラメータ。
直動案内機構の原理理解
直線運動における接触抵抗、クリアランス、剛性の関係を体系的に把握すること。
使い始めた後の確認
- 受け入れ検査でどのような寸法を確認すべきか?
- 異音や動作抵抗が発生した場合の初期切り分け手順は?
- 長期使用における潤滑剤の補充頻度と推奨品目について。
関連する言葉
真直度公差
直動案内において、軸の中心線が理想直線からどの程度逸脱しているかを定める幾何公差です。数値が小さいほど高精度であり、ベアリングとのクリアランス保持や位置決め再現性に直接影響します。カタログでは通常メートルあたり数ミクロンで表記され、用途に応じて一般精密・高精度などの等級が使い分けられます。設計者は移動距離と精度要求を照合し、適切な等級を指定する必要があります。
軸受嵌め合い
リニアベアリングの内輪またはブッシュの内径とシャフト外径の寸法的な組み合わせ関係を指します。適切なクリアランスまたはわずかな干渉が設けられることで、滑らかな転動と剛性のバランスが最適化されます。公差帯の選定を誤ると、ガタつきによる振動発生や過度な食い付きによる駆動モーターの過負荷を招くため、適合表の照合が不可欠です。
シャフトサポート
リニアシャフトの両端または中間部を保持し、機械フレームに固定するための専用支持具です。剛性の高い設計により、動作中の振動吸収と軸のたわみ抑制を実現します。固定側と浮動側を組み合わせて熱膨張に対処する配置が基本であり、支持具間の距離は軸径とたわみ計算によって決定されます。適切な選定が直動ユニット全体の信頼性を決定します。
高周波焼入れ
鋼材の表面に高周波電流を流し、急加熱と急冷を行うことで表層のみを高硬度化する熱処理技術です。芯部の靱性を維持しつつ表面耐磨耗性を向上させる特徴があり、リニアシャフトの標準的な表面仕上げ手法として普及しています。処理深さと硬さのバランスは材料配合と処理条件によって制御され、長期の直動動作に耐える機械特性を提供します。
リニアブッシュ
リニアシャフトの外周を転がり要素(転鋼球)で包み込み、低摩擦で直線運動を可能にする円筒形状の軸受部品です。シャフトと同径規格で設計され、ケーシングへ圧入または保持具を用いて取り付けられます。安価かつ汎用性が高いことから、軽負荷・中速・一般精度が求められる自動化設備や工作機械のガイドとして幅広く採用されています。


